Artykuł sponsorowany
Jak przygotować dokumentację do obróbki CNC części hydraulicznych, żeby uniknąć poprawek
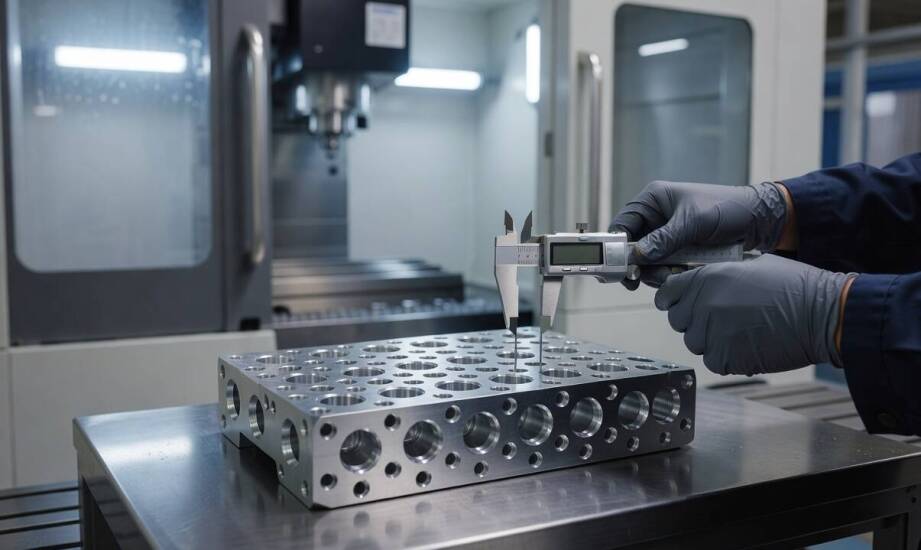
Zlecenie obróbki skrawaniem pozornie prostej tulei, bloku zaworowego lub tłoczyska hydraulicznego bez kompletnej dokumentacji generuje ryzyko poprawek i przestojów linii produkcyjnej. Elementy układów hydrauliki siłowej pracują pod dużym ciśnieniem, przez co najmniejsza odchyłka od założonej geometrii skutkuje wyciekami lub awarią całego mechanizmu. Wykonawca musi wielokrotnie dopytywać o szczegóły konstrukcyjne, co odczuwalnie wydłuża etap przygotowania technologii. Braki informacyjne na etapie zapytania ofertowego przekładają się bezpośrednio na błędy wytwórcze, gdy technolog maszynowy zostaje zmuszony do przyjmowania domyślnych założeń. Pełny i rzetelnie opracowany pakiet danych eliminuje większość trudności technicznych już w momencie wyceny, zapewniając płynne przejście od pomysłu do fizycznego elementu.
Przeczytaj również: Jak opakowania foliowe w Łodzi wspierają lokalny biznes?
Co powinna zawierać kompletna dokumentacja wejściowa?
Podstawę programowania maszyn numerycznych stanowi poprawnie wyeksportowany model przestrzenny w uniwersalnym formacie, najczęściej STEP. Bryła zachowuje dokładną geometrię detalu i pozwala ocenić ogólną złożoność operacji frezarskich czy tokarskich. Sam plik trójwymiarowy nie wystarczy jednak do wykonania elementu w pełni zgodnego z intencją inżyniera. Należy dołączyć do niego klasyczny rysunek płaski w formacie PDF lub DWG, pokazujący pełny zestaw rzutów i przekrojów. Tolerancje wymiarowe i geometryczne określa się na podstawie normy PN-EN ISO 2768 lub poprzez przypisanie indywidualnych pasowań dla krytycznych obszarów sprzęgających.
Przeczytaj również: Prawo rodzinne - jakie sprawy obejmuje?
Niezbędnym punktem specyfikacji pozostaje precyzyjne wskazanie materiału wyjściowego. Dokumentacja musi podawać konkretny gatunek stopu, na przykład stal kwasoodporną 1.4301 czy dedykowany brąz łożyskowy. Środowisko pracy części hydraulicznej determinuje kolejne wymagania, zwłaszcza w zakresie wykończenia gładzi. Wartości chropowatości zależą od typu zastosowanego uszczelnienia i szczegółowych wytycznych jego producenta. Odpowiednie sparametryzowanie węzłów współpracujących z uszczelnieniami dynamicznymi chroni pierścienie przed przedwczesnym przetarciem i wydłuża żywotność siłownika. Innego przygotowania wymaga powierzchnia cylindra, po której nieustannie przesuwa się tłok, a zupełnie innego statyczne gniazdo przyłącza zasilającego. Zbyt wyśrubowane restrykcje nakładane na strefy neutralne niepotrzebnie podnoszą natomiast cenę roboczogodziny urządzenia obróbczego.
Przeczytaj również: Tłumaczenia techniczne: jak zapewnić precyzję i zrozumiałość tekstu?
Czym różni się dokumentacja prototypu od serii?
Zestaw informacji przekazywanych do wykonawcy ulega radykalnej zmianie w zależności od docelowego wolumenu zamówienia. Projekt przeznaczony dla wczesnych prototypów bywa zazwyczaj mocno uproszczony, ułatwiając szybką weryfikację kinematyki. Na tym etapie wystarcza zazwyczaj podstawowy model bryłowy ze wskazaniem zaledwie kilku wymiarów o priorytetowym znaczeniu dla konstrukcji. Masowa produkcja seryjna wymaga pełnego zapisu tolerancji kształtu i położenia, a także przygotowania rygorystycznego planu kontroli jakości. Wiedza o planowanej wielkości partii pozwala zakładowi obróbczemu zaprojektować dedykowane oprzyrządowanie mocujące i zoptymalizować ścieżki narzędziowe pod kątem długotrwałej powtarzalności.
Model prototypowy naturalnie dopuszcza modyfikacje wprowadzane przez operatora maszyny w trakcie frezowania próbnego. Seria opiera się na bezwzględnie zablokowanym rysunku bez miejsca na swobodną interpretację technologiczną. Przed zleceniem powtarzalnej partii trzeba dokładnie zweryfikować fizyczne ograniczenia wybranego wykonawcy. Parametry obrabiarek definiują maksymalne graniczne gabaryty realizowanych elementów przestrzennych. Projektując głębokie i wąskie kanały olejowe w blokach hydraulicznych, trzeba liczyć się z ryzykiem wpadania długich narzędzi w niepożądane drgania. Zlecając usługi CNC w Kielcach, należy upewnić się, że zakład dysponuje wrzecionami o odpowiedniej sztywności do wykonania niestandardowych gniazd zaworowych. Własny rozbudowany park maszynowy, jakim zarządza spółka Utech Technics, pozwala na kompleksowe i w pełni bezpieczne przeprowadzenie zaawansowanego procesu skrawania materiałów trudnorozwiercalnych.
Rzetelne przygotowanie kompletu danych wejściowych odczuwalnie skraca czas dyskusji warsztatowych. Zabezpiecza również obydwie strony zlecenia przed poważnymi i kosztownymi nieporozumieniami. Gdy konstruktor prawidłowo dobiera tolerancje oraz wymagania wobec powierzchni uszczelniających, zjawisko wycieków w zmontowanym układzie siłowowym drastycznie spada. Dostosowanie założeń rysunkowych do faktycznych parametrów centrów produkcyjnych systematyzuje odpowiedzialność za ostateczną jakość wyrabianego detalu hydraulicznego.
Kategorie artykułów
Polecane artykuły

Pionowe przechowywanie desek kuchennych — kiedy oszczędza miejsce, a kiedy tylko porządkuje blat

Jakie problemy zdrowotne może powodować brak odgrzybiania przenośnej klimatyzacji?

Apartamenty b&b w Krynicy-Zdroju – jakie udogodnienia czekają na gości?
